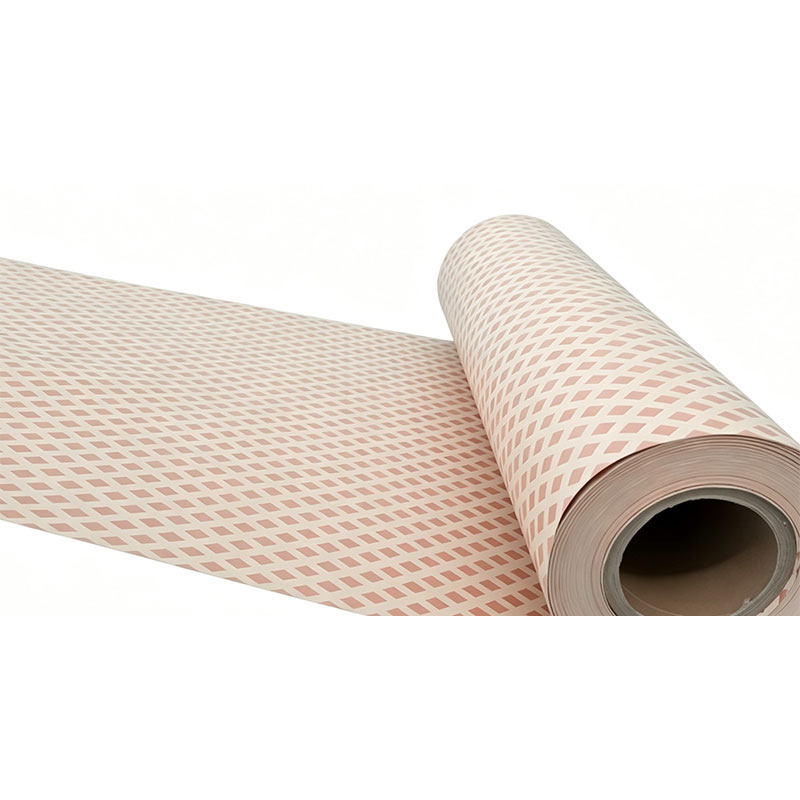
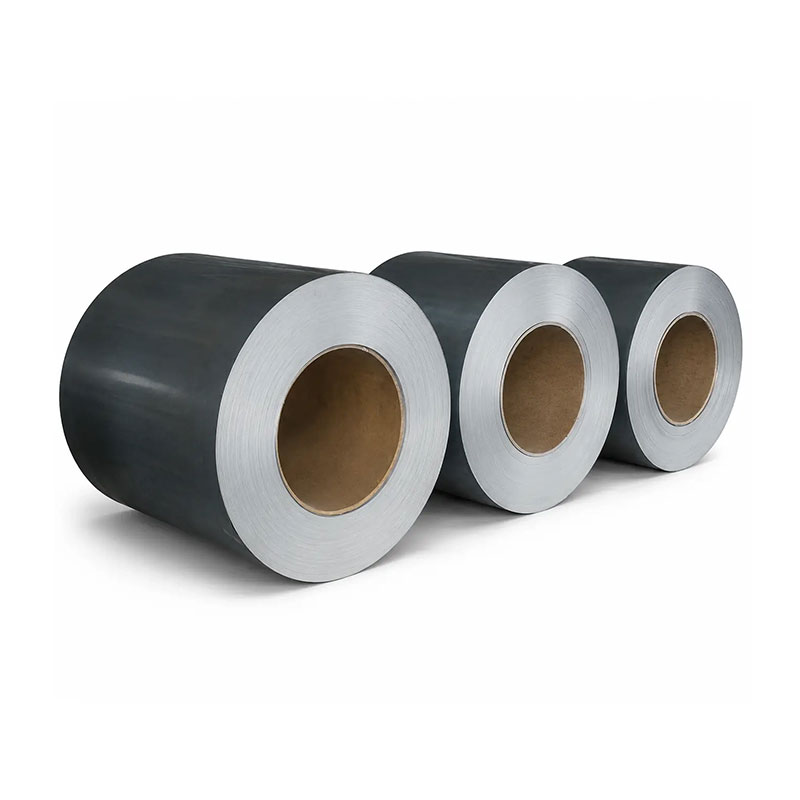
Bobinas cortadas CRGO son bobinas de acero eléctrico orientadas a granos que se han cortado desde una bobina principal más ancha a anchos más estrechos para la producción del núcleo del transformador. El grado del material puede seguir siendo el mismo que el de la bobina principal, pero el proceso de corte introduce un nuevo conjunto de controles de compra: ancho final de la tira, tolerancia al ancho, altura de la rebaba, condición del borde, diámetro interior de la bobina, peso de la bobina terminada, calidad del devanado, identificación y embalaje.
Para los fabricantes de transformadores, estos detalles son importantes porque la tira cortada a menudo se introduce directamente en líneas de corte a longitud, equipos de corte de ingletes, producción de laminación o procesamiento de núcleos enrollados. Una bobina que tiene el certificado magnético correcto pero el ancho de hendidura incorrecto, la rebaba excesiva, la forma deficiente del borde, el devanado inestable o el peso inadecuado de la bobina terminada pueden interrumpir la producción aunque el material original en sí sea aceptable.
Esta guía explica cómo especificar Bobinas cortadas CRGO para la fabricación de transformadores. Se centra en la diferencia entre el grado del material y la forma de suministro, cómo se debe controlar la tolerancia del ancho, por qué es importante la geometría de las rebabas y los bordes, qué configuración de la bobina se debe indicar en una solicitud de cotización y cómo la inspección entrante puede verificar que el producto de hendidura sea adecuado para producción de núcleos posteriores.
Las bobinas cortadas CRGO son una forma de suministro, no un nuevo grado magnético
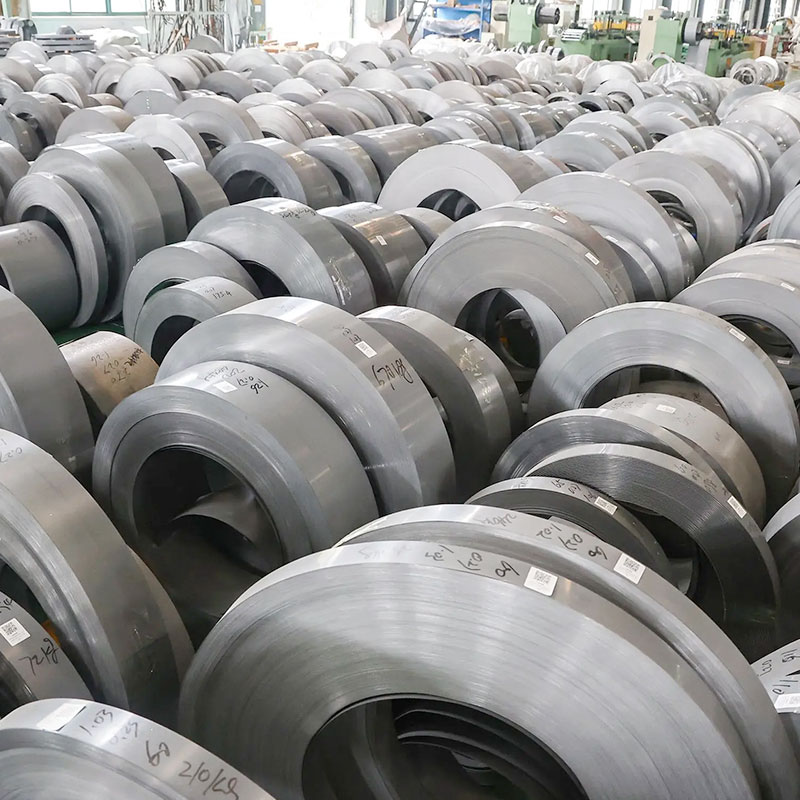
El primer punto que los compradores deben entender es que el corte no crea una nueva calidad de acero eléctrico. Bobinas cortadas CRGO se fabrican tomando una bobina de acero eléctrica orientada a granos originales y cortándola longitudinalmente en tiras más estrechas.
La bobina principal puede ser GOES convencional, GOES de alta permeabilidad u otro grado aprobado orientado a granos. La corriente de Prennox Tiras y bobinas de hendidura de acero eléctrico CRGO page afirma que los GOES convencionales y de alta permeabilidad se pueden suministrar en forma de hendidura, sujeto a la confirmación de las propiedades magnéticas, el espesor, el ancho de la hendidura, la tolerancia y las dimensiones de la bobina.
Esto significa que la especificación magnética y la especificación de corte dimensional deben revisarse por separado. Una orden de compra debe identificar tanto el grado principal aprobado como la configuración de rendija requerida. Escribir sólo “tira CRGO” deja demasiado abierto a interpretación.
Comience con el grado y el espesor del material original
Antes de definir el ancho, confirme qué acero eléctrico se está cortando. IEC 60404-8-7:2020 cubre tiras y láminas de acero eléctrico orientadas a granos laminadas en frío completamente procesadas y agrupa grados en clases convencionales, de alta permeabilidad y de alta permeabilidad refinadas en dominio magnético. También aborda propiedades magnéticas, características geométricas, tolerancias, características tecnológicas y procedimientos de inspección.
Para Bobinas cortadas CRGO, por lo tanto, la solicitud de cotización debe identificar el grado requerido o el rango de propiedad magnética aprobado junto con el espesor nominal. Prennox publica actualmente 0,23, 0,27 y 0,30 mm como espesores nominales disponibles en su página de bobina cortada. La calidad final y el rendimiento magnético permanecen vinculados al material original confirmado y al certificado de inspección.
No utilice el ancho de la hendidura como sustituto de la identificación de grados. Dos bobinas de hendidura de 120 mm de ancho pueden tener diferentes espesores, propiedades magnéticas, recubrimientos o condiciones de refinamiento de dominio.
El ancho de la hendidura debe coincidir con la geometría del núcleo aguas abajo
El ancho requerido de Bobinas cortadas CRGO normalmente proviene del diseño del núcleo del transformador. En la fabricación de núcleos laminados, el ancho de la tira puede corresponder a paquetes de extremidades, paquetes de yugo o dimensiones de laminación cortadas a medida. En la producción de núcleos enrollados, el ancho de la tira puede corresponder directamente a la construcción del núcleo prevista.
Por lo tanto, una fábrica de transformadores debe elegir el ancho de la hendidura de la ruta aprobada de procesamiento y dibujo del núcleo, no del ancho de inventario preferido del proveedor.
Si se utilizan varios anchos de paquetes en el mismo núcleo, cada ancho de hendidura debe enumerarse por separado con cantidad y tolerancia. Si el mismo material principal se divide en varios anchos, es posible que el comprador también desee que el proveedor proporcione un diseño de corte o un plan de rendimiento para que las cantidades finales de la bobina puedan conciliarse con el peso de la bobina principal.
El ancho nominal y el ancho aceptado no son lo mismo
Un valor nominal como 100 mm sólo define el objetivo. La especificación de compra también debe definir la desviación permitida de ese objetivo. Para Bobinas cortadas CRGO, la tolerancia al ancho puede afectar las dimensiones del paquete, la geometría de laminación, la alineación de la pila, la construcción del devanado y la configuración del equipo de corte posterior.
Para Bobinas cortadas CRGO, la tolerancia correcta debería provenir del proceso y los requisitos de dibujo del fabricante del transformador. Una tolerancia más estricta no es automáticamente mejor si el proceso posterior no la necesita, pero una tolerancia indefinida crea un riesgo innecesario.
La tolerancia al ancho debe escribirse en la solicitud de cotización
La página de bobina cortada de Prennox establece que la tolerancia de ancho y los requisitos de borde se confirman antes de la producción en lugar de asignarles un valor universal. Este es el enfoque de compra correcto porque diferentes procesos de núcleo de transformador pueden requerir diferente precisión.
Por ejemplo, la alimentación de tiras a una línea automatizada de corte a longitud puede necesitar un ancho estable para que las guías y los topes permanezcan alineados. Una tira utilizada en un núcleo laminado empaquetado puede necesitar una estrecha coincidencia de ancho entre paquetes adyacentes. Un proceso de núcleo enrollado puede ser sensible al seguimiento acumulativo de la construcción y la tira.
Un práctico Bobinas cortadas CRGO la especificación debe indicar el ancho nominal, la tolerancia positiva y negativa, el método de medición cuando sea necesario y si la tolerancia se aplica en toda la longitud de la bobina o en las ubicaciones muestreadas.
La altura de la rebaba es un problema central de fabricación, no sólo un defecto cosmético
El corte longitudinal crea bordes cortados. Si los cuchillos de corte están desgastados, mal colocados o mal alineados, la tira puede desarrollar una rebaba excesiva. La rebaba es importante porque puede interferir con el apilamiento, aumentar el contacto interlaminar local, cambiar la altura física de la pila, dañar los recubrimientos adyacentes y dificultar el manejo.
IEC 60404-9:2018 especifica métodos para determinar las características geométricas de tiras y láminas de acero eléctrico, incluida la onda del borde, la curvatura residual, la curvatura del borde, la desviación de la línea de corte y la altura de la rebaba. También aclara la medición de la altura de la rebaba y trata el valor máximo como la característica.
Para compradores de Bobinas cortadas CRGO, esto significa que “borde limpio” no es un requisito de inspección sólido. Si la rebaba es importante para el proceso central, defina un límite mensurable y el método de medición acordado.
| Característica de corte | Por qué es importante | Qué debería definir la RFQ |
|---|---|---|
| Ancho nominal de la hendidura | Controla la geometría de paquetes o tiras | Ancho objetivo para cada bobina cortada |
| Tolerancia de ancho | Afecta el ajuste aguas abajo y la estabilidad del proceso | Desviación positiva/negativa permitida |
| Altura de la rebaba | Puede afectar el apilamiento y el contacto interlaminar | Máximo método de prueba y rebabas permitido |
| Camber de borde | Puede causar problemas de seguimiento de tiras | Método de aceptación cuando sea relevante |
| Onda de borde | Puede alterar la alimentación y el apilamiento | Requisito de inspección para procesos sensibles |
| Curvatura residual | Afecta la planitud durante el corte o apilamiento | Requisito de aceptación cuando sea necesario |
El seguimiento de bandas y cantos de borde puede alterar las líneas automatizadas
Una tira puede alcanzar el ancho promedio y aún así seguir mal si el borde de la hendidura se curva gradualmente a lo largo de la longitud de la bobina. Esta condición, comúnmente evaluada como curvatura del borde, importa cuándo Bobinas cortadas CRGO alimente mediante equipos de enderezamiento, medición, corte de ingletes, punzonado o apilamiento automático.
IEC 60404-9 incluye un método para medir la curvatura de los bordes, que brinda a los fabricantes de transformadores una referencia común cuando la rectitud de los bordes es parte del requisito de aceptación.
El límite requerido debe reflejar la capacidad real de la línea. Si un proceso puede compensar pequeñas desviaciones, puede que no haya razón para imponer un valor innecesariamente ajustado. Si una línea de alta velocidad requiere un seguimiento de franjas estable, el límite debe escribirse antes del pedido.
Cortar puede afectar la región del borde sin cambiar el grado principal
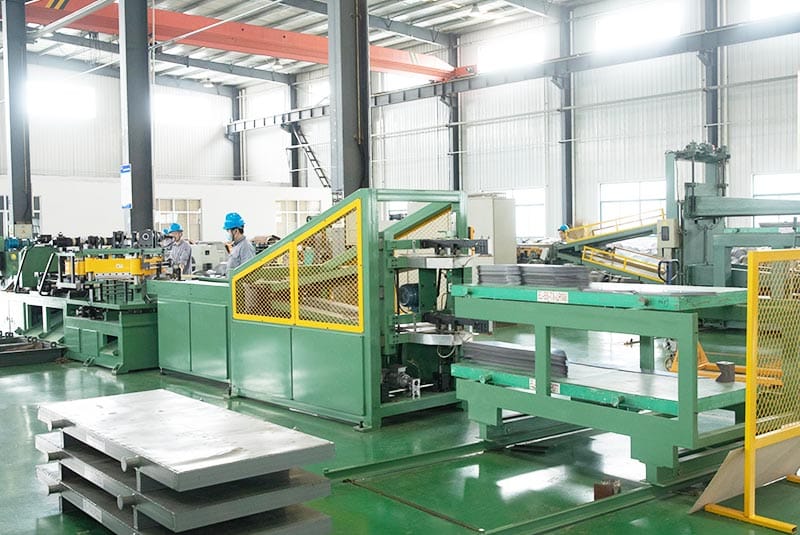
El corte introduce tensión mecánica localizada cerca del borde cortado. El efecto se concentra cerca del borde y no significa que toda la bobina se haya convertido en un grado magnético diferente. Sin embargo, la tensión del borde puede influir localmente en el comportamiento magnético, especialmente cuando las tiras estrechas tienen una alta relación entre el material afectado por el borde y el ancho total de la tira.
Ésta es una razón Bobinas cortadas CRGO debe adquirirse teniendo en cuenta la geometría del núcleo aguas abajo. Las tiras muy estrechas pueden responder de manera diferente a la calidad de corte que las tiras anchas, incluso cuando ambas provienen de la misma bobina principal.
Los compradores también deben evitar tratar un certificado magnético de bobina principal como prueba de que cada configuración de hendidura posible producirá una pérdida de núcleo terminada idéntica. La pérdida del núcleo depende en última instancia del material, el ancho de la tira, el corte, el diseño de la junta, el apilamiento, la tensión y las condiciones de funcionamiento del transformador.
El diámetro interior de la bobina debe coincidir con el equipo de manipulación y alimentación
Prennox publica actualmente un diámetro interior de bobina de 510 mm para su Bobinas cortadas CRGO producto. El comprador debe confirmar si esto Bobinas cortadas CRGO la configuración coincide con el decodificador, el mandril, el equipo de elevación y el sistema de almacenamiento de la fábrica.
Si la planta transformadora utiliza un estándar de identificación de bobina diferente, debe indicarse antes de la producción. Es posible que sean posibles adaptadores, pero pueden cambiar la configuración y el manejo de la línea.
La solicitud de cotización también debe definir si la tira terminada necesita un núcleo, manguito o una orientación particular del devanado. Una bobina mecánicamente estable es importante porque las tiras de hendidura estrecha pueden telescoparse o deformarse si la tensión del devanado y el embalaje están mal controlados.
Se debe elegir el peso de la bobina terminada para la línea de producción
Las bobinas originales GOES pueden pesar varias toneladas, pero una bobina con hendidura terminada no necesita retener ese peso. Prennox actualmente afirma que las bobinas principales suelen tener entre 3 y 5 toneladas métricas, mientras que el peso de la bobina terminada se organiza según el ancho de la hendidura y la configuración de bobina acordada.
Esto le da al comprador la oportunidad de especificar un peso terminado que coincida con el manejo de fábrica. Muy pesado Bobinas cortadas CRGO puede exceder la capacidad del decodificador o los límites de elevación. Las bobinas muy ligeras pueden crear demasiados cambios en las bobinas y reducir la eficiencia de la producción.
Una solicitud de cotización útil puede indicar el peso neto preferido, el diámetro exterior máximo cuando sea relevante y si las bobinas parciales son aceptables. Si no se puede garantizar el peso exacto debido al rendimiento de la bobina principal, defina un rango aceptable en lugar de un objetivo poco realista.
La calidad del devanado es importante para el almacenamiento y la alimentación de líneas
Las bobinas cortadas terminadas deben enrollarse lo suficientemente uniformemente como para permanecer estables durante la manipulación y alimentarse suavemente al equipo aguas abajo. Las bobinas mal enrolladas pueden telescoparse, desarrollar envolturas sueltas, causar daños en los bordes o resultar difíciles de montar.
Para Bobinas cortadas CRGO, la especificación de compra puede definir la construcción aceptable de la bobina, la alineación de los bordes, la estanqueidad del devanado, el material protector de los bordes y si se aplican bandas a través del ojo o alrededor de la circunferencia.
Estos detalles se vuelven más importantes a medida que disminuye el ancho de la tira porque la tira estrecha puede ser más vulnerable a la deformación y al bobinado inestable.
El revestimiento de superficies debe protegerse durante el corte
El acero eléctrico orientado a granos se suministra con un revestimiento superficial aislante que ayuda a reducir la corriente interlaminar y favorece el procesamiento del núcleo. El corte debe preservar ese recubrimiento sobre la superficie de la tira tanto como sea práctico.
A Bobinas cortadas CRGO por lo tanto, la inspección debe buscar rayones, daños en el revestimiento, óxido, abolladuras, contaminación y marcas de manipulación, además de controles dimensionales.
IEC 60404-8-7 cubre características tecnológicas y procedimientos de inspección para GOES completamente procesados, mientras que la especificación del proyecto del comprador debe indicar cualquier expectativa adicional de calidad de la superficie.
Si el material cortado se utiliza para un núcleo laminado de baja pérdida, evite la manipulación mecánica incontrolada que agregue tensión innecesaria o daños al recubrimiento antes de que comience el corte de la laminación.
Los certificados magnéticos deben permanecer rastreables hasta la bobina principal
El corte crea varias bobinas hijas a partir de una bobina principal. El certificado magnético normalmente está vinculado al lote o bobina del material principal, por lo que la trazabilidad debe conservarse después del corte.
Cada uno terminó Bobinas cortadas CRGO por lo tanto, el paquete debe llevar una identificación que pueda vincularse al grado principal, la bobina principal o el lote, el espesor nominal, el ancho de la hendidura y el certificado de inspección.
Pentru revizuirea proprii magnetice, IEC 60404-3:2022 define el método de prueba de una sola hoja para medir las propiedades magnéticas de CA de tiras y láminas de acero eléctrico a frecuencias de potencia.
El comprador debe confirmar que las propiedades magnéticas informadas corresponden al grado aprobado y a las condiciones de prueba, pero no debe esperar que el proveedor de corte cree un nuevo grado magnético simplemente porque la bobina se ha estrechado.
El material con láser necesita una revisión adicional del proceso antes de cortarlo
Si el material principal se refina en el dominio, el comprador debe confirmar cómo se seleccionó Bobinas cortadas CRGO se procesará después del corte. El acero eléctrico grabado con láser puede tener importantes restricciones de tratamiento térmico posteriores.
El anterior Acero eléctrico garabateado con láser y límites de procesamiento la guía explica por qué el refinamiento del dominio láser convencional puede reducirse o perderse mediante un recocido posterior para aliviar la tensión, a menos que se apruebe el grado específico para ese proceso.
El corte en sí no elimina automáticamente la condición de trazado con láser, pero la ruta central completa, incluido el corte, el conformado y el tratamiento térmico, debe revisarse antes de aprobar el material.
La inspección entrante debería separar los controles de material de los controles de corte
Un plan de recepción útil para Bobinas cortadas CRGO tiene dos capas. El primero verifica el material original: grado, espesor, informe magnético, recubrimiento y trazabilidad. El segundo verifica el producto de la hendidura: ancho, tolerancia, rebabas, forma del borde, dimensiones de la bobina, calidad del devanado, identificación y embalaje.
| Cheque entrante | Qué verificar | Problema típico evitado |
|---|---|---|
| Grado y lote | Haga coincidir la etiqueta de la bobina con el certificado de inspección | Material principal incorrecto lanzado a producción |
| Espesor | Confirmar espesor nominal y grado aprobado | La construcción del núcleo difiere del diseño |
| Ancho de la rendija | Mida frente al ancho nominal y la tolerancia | Desajuste de geometría del paquete o del núcleo de la herida |
| Rebaba | Verifique las rebabas de vanguardia utilizando el método acordado | Problemas de apilamiento y aislamiento |
| Forma del borde | Revise la curvatura, onda o curvatura cuando sea necesario | Problemas de alimentación y alineación de la franja |
| Id de bobina / OD / peso | Confirmar compatibilidad con los equipos de manipulación | Problemas de desenrollador y elevación |
| Condición de la superficie | Revise el recubrimiento, el óxido, las abolladuras y la contaminación | Problemas de manejo y calidad central |
| Embalaje y etiquetas | Confirme el ancho, el grado, la identidad del lote y de la bobina | Pérdida de trazabilidad o confusión de bobinas |
El embalaje debe proteger los bordes, la forma y la trazabilidad
Los bordes de las hendiduras están más expuestos que las caras anchas de una bobina de ancho completo. Por lo tanto, el embalaje debe proteger contra impactos, humedad, óxido, abolladuras en los bordes, telescopía y pérdida de etiquetas.
Prennox afirma que la configuración y el embalaje de la bobina Bobinas cortadas CRGO están dispuestos de acuerdo con los requisitos de manipulación y protección del material.
Para envíos de exportación, los compradores deben definir protección contra la humedad, protectores de bordes, requisitos de paletas o patines, método de elevación, medidas antioxidantes cuando estén aprobados y si las bobinas individuales necesitan una identificación separada. Si se empaquetan varios anchos de hendidura en un envío, las etiquetas deben dejar el ancho y el lote inmediatamente claros para el personal receptor.
Errores comunes en los pedidos de bobinas cortadas CRGO
Ordenar solo por ancho
El ancho no define el grado, el espesor, las propiedades magnéticas, la rebaba, el estado del borde, el ID de la bobina, el peso o el embalaje. Bobinas cortadas CRGO necesita tanto una especificación de material como una especificación de corte.
Usar “Sin rebabas” como requisito de aceptación
Cada borde cortado tiene alguna condición mensurable. Si la rebaba importa, defina un valor máximo y un método de medición acordado en lugar de utilizar una frase absoluta que no se pueda verificar de manera consistente.
Ignorando el peso de la bobina terminada
Una bobina cortada que excede la capacidad del decodificador o de la grúa puede interrumpir la producción incluso si el ancho y el material son correctos.
Suponiendo que el certificado de bobina principal garantice la pérdida del núcleo terminado
El certificado verifica las propiedades del material en condiciones de prueba específicas. El rendimiento del núcleo terminado también depende del corte, corte, uniones, apilamiento, tensión y diseño del transformador.
No preservar la trazabilidad del aceite parental
Una vez que una bobina principal se convierte en varias bobinas secundarias, cada paquete terminado debe conservar un enlace claro al grado, el lote y el certificado de inspección.
Qué incluir en una solicitud de cocción de bobinas cortadas CRGO
Un fuerte Bobinas cortadas CRGO La solicitud de cotización debe indicar el material y los requisitos de la bobina convertida por separado.
Material principal: propiedades magnéticas de grado o objetivo, espesor nominal, condición del recubrimiento y certificado de inspección requerido.
Dimensiones de la rendija: ancho nominal para cada tira, tolerancia positiva/negativa, cantidades requeridas y cualquier requisito de inclinación o planitud del borde.
Calidad del borde: rebaba máxima u otro requisito de borde acordado y la base de medición.
Configuración de la bobina: diámetro interior, peso de bobina terminada preferido, diámetro exterior máximo cuando sea necesario, orientación del devanado, requisito de manguito/núcleo y si las bobinas parciales son aceptables.
Procesul downstream: indique si la tira se utilizará para laminaciones cortadas a medida, corte de ingletes, producción de escalones o fabricación de núcleos enrollados.
Embalaje y documentación: defina la protección contra la humedad, la protección de los bordes, las etiquetas, la trazabilidad de la bobina principal, los certificados de prueba, la cantidad, el destino y la demanda anual cuando sea útil.
Qué necesita Prennox antes de revisar un pedido de Slit-Coil
Actualmente, Prennox solicita a los compradores que proporcionen el grado del material original o las propiedades magnéticas objetivo, el espesor, el ancho de la hendidura, la tolerancia del ancho, los requisitos de borde o rebaba, cuando corresponda, el diámetro interior de la bobina, el peso de la bobina terminada preferida, la cantidad, la demanda anual estimada, el destino, los requisitos de embalaje, y necesidades de certificados de inspección.
La página del producto actualmente enumera espesores nominales de 0,23, 0,27 y 0,30 mm, un ancho de bobina principal de 800-1000 mm, un diámetro interior de bobina de 510 mm y un peso de bobina principal típicamente en el rango de 3-5 toneladas métricas. Estos son parámetros de suministro publicados, no recomendaciones de que cada planta de transformadores deba solicitar la misma configuración de bobina.
Si aún está decidiendo la calificación del material, revise el Grados de acero CRGO e informes de pruebas guía. Si la tira cortada se corta en piezas de núcleo laminado, el Requisitos de dibujo del núcleo del transformador el artículo puede ayudar a definir el ancho de los paquetes y la geometría de laminación. Las especificaciones del proyecto también se pueden enviar a través del Página de contacto.
Conclusión
Bobinas cortadas CRGO debe especificarse como una combinación de requisitos originales de acero eléctrico y requisitos de corte posteriores. El grado, espesor, recubrimiento y certificado magnético definen la base del material; El ancho de la hendidura, la tolerancia, la rebaba, la geometría del borde, la identificación de la bobina, el peso terminado, la calidad del devanado, el embalaje y la trazabilidad definen si ese material puede moverse suavemente hacia la producción del núcleo del transformador.
El error de abastecimiento más común es centrarse en el ancho de la hendidura e ignorar todo lo que sucede en el borde cortado y en el paquete de bobinas terminadas. Para líneas de laminación automatizadas y producción de núcleos de precisión, esos detalles dimensionales y de manipulación pueden ser tan importantes como el grado del material en sí.
Cuando la solicitud de cotización alinea el grado CRGO aprobado con el proceso real de corte a longitud, núcleo laminado o núcleo enrollado, la compra de bobinas cortadas se vuelve más fácil de inspeccionar, más fácil de comparar y es menos probable que genere retrasos en la producción.
Preguntas frecuentes
¿qué son las bobinas cortadas CRGO?
Bobinas cortadas CRGO son bobinas principales de acero eléctrico orientadas a granos que se han cortado longitudinalmente en anchos de tira más estrechos para la producción de núcleos de transformadores. La hendidura cambia la forma y las dimensiones de entrega, pero no crea un nuevo grado magnético.
¿qué tolerancia de ancho se debe utilizar para las bobinas cortadas CRGO?
La tolerancia correcta depende del dibujo del núcleo del transformador y del equipo posterior. El comprador debe especificarlo de acuerdo con la geometría del paquete, la capacidad de la línea de corte a longitud, el proceso del núcleo enrollado y las necesidades de inspección en lugar de utilizar un valor universal.
¿por qué es importante la altura de las rebabas en el acero eléctrico con hendidura?
El exceso de rebabas puede interferir con el apilamiento, aumentar el contacto interlaminar local, afectar la altura física de la pila y crear problemas de manipulación. IEC 60404-9 proporciona un método estandarizado para medir la altura de la rebaba y otras características geométricas de la tira.
¿la división cambia el grado magnético de CRGO?
No. El grado principal sigue siendo el grado del material. Sin embargo, la hendidura introduce tensión en los bordes y características dimensionales que pueden influir en el rendimiento del núcleo aguas abajo, especialmente para tiras estrechas o bordes de mala calidad.
¿qué información debería incluirse en una solicitud de cotización de bobinas de hendidura CRGO?
Proporcione propiedades magnéticas objetivo o de grado original, espesor, ancho de hendidura y tolerancia, requisitos de rebabas o bordes, diámetro interior de la bobina, peso de la bobina terminada preferida, proceso del núcleo aguas abajo, cantidad, embalaje, destino y requisitos de certificado de inspección.