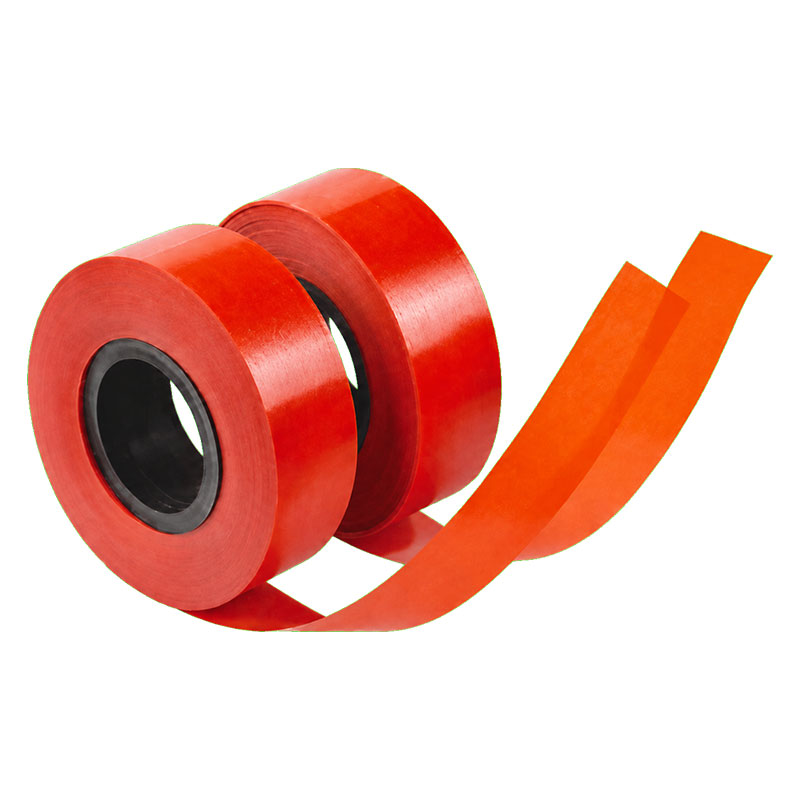
F-Class DMD Prepreg se fabrica impregnando F-Class DMD con resina epoxi modificada y curándolo parcialmente hasta una condición controlada de etapa B. Durante el tratamiento térmico final, la resina cura y une el aislamiento al conductor de bobinado o lámina.
F-Class DMD Prepreg se fabrica impregnando el aislamiento F-Class DMD con resina epoxi modificada y curándolo parcialmente hasta una condición controlada de etapa B. Durante el almacenamiento, la resina permanece estable y el material permanece flexible; Durante el tratamiento térmico final en su proceso de curado, la resina completa su curado y une firmemente el aislamiento al conductor de bobinado o lámina.
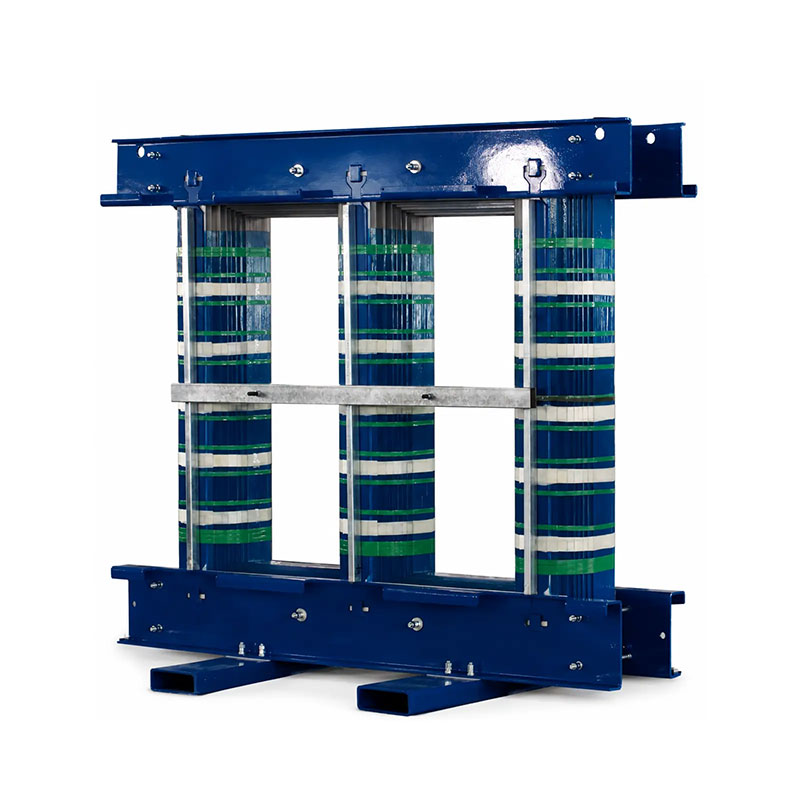
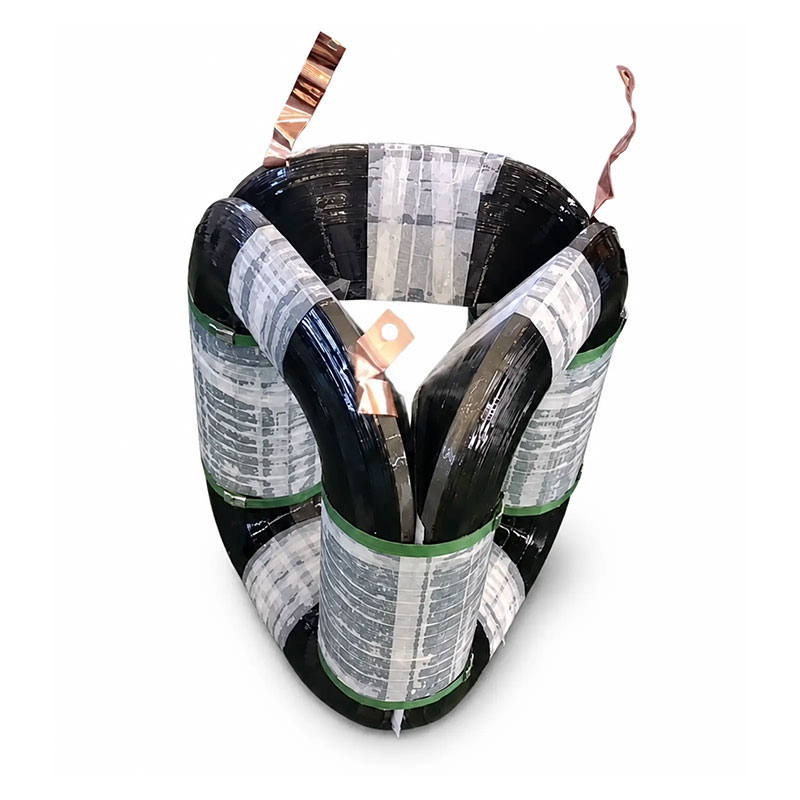
El resultado es que un material realiza dos trabajos: aislamiento eléctrico entre capas de bobinado y unión estructural que consolida la bobina. Se selecciona para bobinas de transformador de tipo seco, donde se requiere aislamiento y consolidación de bobinado en un material, en particular devanados de lámina, donde el preimpregnado une cada capa de lámina en un bloque sólido y resistente a las vibraciones. Se suministra en rollos o anchos de hendidura para equipos de bobinado de láminas, con dimensiones finales, clase térmica, requisitos de rendimiento y documentos de inspección confirmados antes del pedido.
Cada bobina de transformador de tipo seco se enfrenta al mismo conflicto de ingeniería. El devanado necesita aislamiento eléctrico entre sus capas. Pero una bobina construida con láminas o conductores apilados también es una estructura mecánica, y una estructura mecánica suelta falla: bajo corriente de carga, los conductores vibran al doble de frecuencia del sistema, la vibración hace que las capas se combinen entre sí, la abrasión y la fatiga siguen, y el modo de falla nunca es limpio. Tradicionalmente, las fábricas resolvían esto con materiales separados y pasos de proceso separados: una lámina aislante entre capas, luego un barniz se sumerge y luego se hornea para pegar todo el devanado. Eso funciona, pero cuesta un ciclo de producción, una tina de barniz y un compromiso sobre hasta qué punto el barniz llega realmente entre las capas.
Prepreg elimina el paso adicional moviendo el adhesivo sobre el propio aislamiento. El sustrato DMD, un compuesto aislante flexible probado, está impregnado con resina epoxi modificada y curado lo suficiente como para mantener la resina en su lugar sin endurecerse: la etapa B. En esta etapa, el material se manipula como papel aislante común: pasa a través de máquinas enrolladoras, envuelve y coloca limpiamente y lo almacena para una vida útil definida en las condiciones adecuadas. Sólo cuando la bobina terminada pasa por el tratamiento térmico especificado la resina completa su reticulación, fusionando cada capa aislante con los conductores de ambos lados. La bobina que sale del horno es una estructura sólida adherida, aislada y consolidada en una sola pasada.
Esa consolidación es el beneficio silencioso que los compradores notan primero en servicio. Un devanado de lámina adherida no tiene capas libres para vibrar, por lo que funciona más silenciosamente, tolera fuerzas de cortocircuito sin deslizamiento de la capa y elimina calor de manera predecible porque no hay espacios de aire entre el aislamiento y el conductor. Para los sistemas de aislamiento de clase F que funcionan hasta 155°C, el material y su sistema de resina se adaptan a la clase térmica de la bobina a la que sirve.
Especifique F-Class DMD Prepreg dondequiera que una bobina de resina de tipo seco o fundida necesite un aislamiento de capa que también una «bobinas de lámina, aislamiento de capa con consolidación incorporada y bobinas de reactor en sistemas de aislamiento de Clase F. Si su diseño está sumergido en aceite o utiliza VPI (impregnación a presión al vacío) con resina húmeda, el DMD simple sin resina de etapa B suele ser el mejor material; Cuéntanos el proceso y confirmaremos en qué lado de esa línea se encuentra tu aplicación.
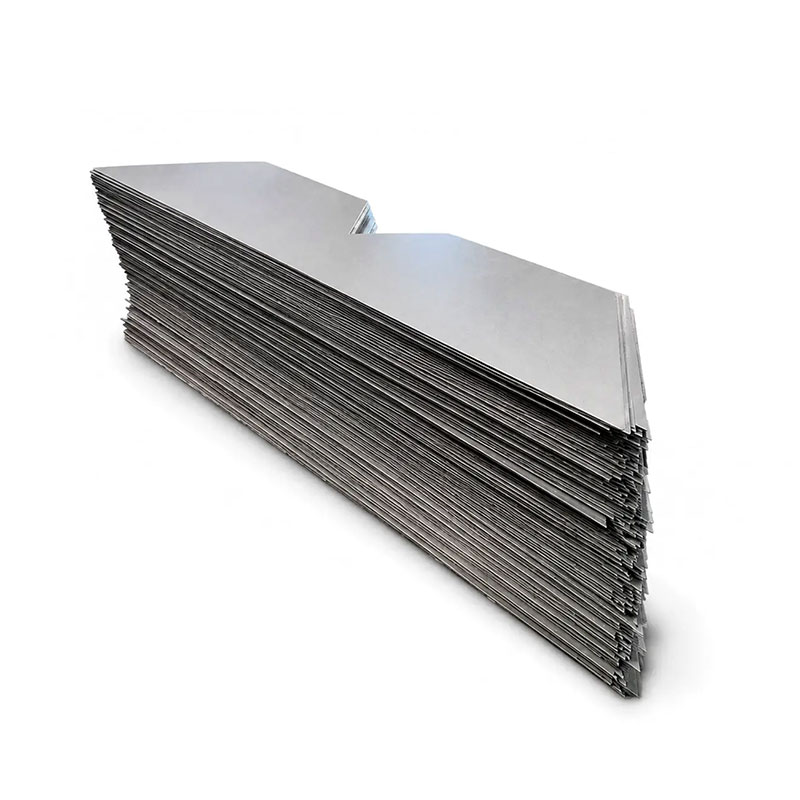
DMD es un compuesto aislante flexible con una construcción sencilla e inteligente: una capa de película de poliéster en el medio, con tela de poliéster no tejida en ambas caras. La película tiene la rigidez dieléctrica, una barrera densa y uniforme que bloquea el voltaje de forma fiable incluso en calibres finos. Las dos caras de tela hacen todo lo demás: amortiguan la película contra tensiones mecánicas, absorben resina, proporcionan una superficie rugosa y adherible y convierten lo que sería una lámina de plástico resbaladiza en un material que se maneja como papel en equipos de bobinado. La unión entre tela y película mantiene las tres capas actuando como una sola mediante flexión y envoltura.
Impregnar este compuesto con resina epoxi modificada y detener el curado en la etapa B le da al producto su principio de funcionamiento. Las resinas Thermoset pasan por tres estados reconocibles: líquido (etapa A), gelificado pero no completamente reticulado (etapa B) y completamente curado (etapa C). Un preimpregnado vive deliberadamente en el estado medio. La resina avanza lo suficiente como para que ya no sea un líquido que corra o drene, pero no tanto como para que haya perdido la capacidad de fluir bajo calor y presión durante su ciclo de curado. Ésa es la condición controlada para la que se fabrica este producto “ y es por eso que las palabras ”etapa B controlada” en la especificación importan más que cualquier número en los datos técnicos. La resina que se ha acercado a la etapa C almacenada no fluirá ni se unirá correctamente en su horno; Un contenido de resina demasiado bajo no llenará la línea de unión. Ambos modos de falla se evitan mediante el control del proceso por nuestra parte y el almacenamiento adecuado por la suya.
Durante el tratamiento térmico final de la bobina, la resina de etapa B se ablanda, moja la superficie del conductor o de la lámina y completa su reticulación en una unión termoestable. Porque la resina está en el aislamiento donde se necesita ^ no en una tina con la esperanza de migrar entre capas “la línea de unión es delgada, completa y consistente alrededor de cada capa del devanado.
La ruta clásica del barniz pide a un líquido que haga algo que los líquidos hacen de mala gana: trepar entre capas fuertemente enrolladas, desplazar el aire que ya está allí y permanecer quieto mientras cura. La física lo combate en cada paso «la tensión superficial mantiene el barniz en la superficie de la bobina, las bolsas de aire atrapadas sobreviven en el interior y el espesor de la línea de unión se convierte en lo que sea que el proceso haya producido ese día. Prepreg invierte el problema. El adhesivo llega ya distribuido sobre la capa aislante en cantidad controlada, el proceso de bobinado no atrapa nada porque la resina aún no es fluida y el ciclo de curado sólo tiene que completar una reacción que ya se ha colocado correctamente. La consecuencia mensurable aparece en los datos técnicos: una cifra de resistencia al corte por tracción que se puede especificar, probar y certificar, algo que ningún proceso de inmersión en barniz puede incluir en una hoja de datos.
También hay un dividendo logístico que los departamentos de compras aprecian de inmediato. Un programa de bobinas preimpregnadas necesita un material en las tiendas, una disciplina de vida útil y una inspección entrante. La ruta del barniz necesita resina, disolvente, diluyente, gestión de la vida útil, manipulación de emisiones y una línea de proceso húmedo con su propia carga de mantenimiento. Para las fábricas que consolidan sus cadenas de suministro, esa diferencia suele valer más que el precio del material en sí.
Los valores siguientes representan opciones comunes de mercado. Las dimensiones finales, la clase térmica, los requisitos de rendimiento y los documentos de inspección se confirman antes del pedido.
| No. | Parámetro | Unidad | Especificación |
|---|---|---|---|
| 1 | Espesor nominal | mm | 0.15 / 0.18 / 0.20 / 0.25 / 0.30 |
| 2 | Resistencia a la tracción, antes de doblar, MD | N/10mm | ≥70 / ≥80 / ≥100 |
| 3 | Resistencia al corte por tracción | MPa | ≥3.0 |
| 4 | Conținut de resină solubilă | g/m² | ≥45 |
| 5 | Tensión de ruptura | kv | ≥7 / ≥8 / ≥10 |
| 6 | Temperatura | ℃ | ≥155 |
Grosor nominal: 0,15 mm, 0,18 mm, 0,20 mm, 0,25 mm, 0,30 mm, 0,40 mm.
Ancho nominal: 1000 mm (anchos de hendidura para equipos de bobinado de láminas confirmados por pedido).
Cada línea de la tabla controla un modo de falla. La resistencia a la tracción antes de doblarse indica que el material sobrevive a la tensión y flexión del devanado de la máquina sin desgarrarse. Las cifras más altas se aplican a los calibres más gruesos, que ven fuerzas de la máquina más altas. La resistencia al corte a la tracción ≥3,0MPa es la unión misma: la fuerza por unidad de área necesaria para retirar el aislamiento curado del conductor y la medida directa de la calidad de consolidación. El contenido de resina soluble ≥45g/m² es la huella digital de la etapa B. La cantidad de resina aún disponible para fluir y unir en su horno, por lo que este parámetro se comprueba por lote y las condiciones de almacenamiento que lo protegen no son negociables. El voltaje de ruptura ≥7-10kV en todo el rango de espesor proporciona el margen dieléctrico capa a capa en el que cuenta su diseño de aislamiento. Y la temperatura nominal de 155°C confirma la posición térmica de clase F del sistema de material completo.
Una consulta completa acorta la confirmación y el plazo de entrega. Los elementos esenciales:
Si está pasando de un proceso de barniz-dip a una consolidación preimpregnada, o calificando el material para un nuevo diseño de bobina, díganos los parámetros actuales de su proceso: le ayudaremos a completar la especificación y confirmar la compatibilidad del curado antes de realizar el pedido.
Tres procesos industriales pueden consolidar un devanado de tipo seco y cada uno tiene un lugar defendible. La comparación a continuación es la versión honesta: la respuesta correcta depende de la combinación de productos, equipos y volúmenes, y suministramos pensamiento y material:
| Artículo | Preimpregnado B-Stage (este producto) | Barnizar, batir y hornear | VPI con resina húmeda |
|---|---|---|---|
| Ubicación adhesiva | Sobre el aislamiento, exactamente donde sea necesario | En una tina, con la esperanza de migrar entre capas | Forzado por el vacío y la presión |
| Paso de proceso adicional | Ninguno « sólo cura | Ciclo de inmersión, drenaje y horneado | Recipiente de impregnación y manipulación de resina |
| Control de línea de enlace | Delgado y consistente por diseño | Variable « depende de la penetración del barniz | Bueno, pero añade complejidad al proceso |
| Entorno de taller sinuoso | Seco y limpio | Manipulación de barniz húmedo | Manipulación de resina húmeda más equipo de vacío |
| Vida útil del material | Refrigerado, confirmado por pedido | Vida útil del barniz y gestión de disolventes | Vida y almacenamiento en macetas de resina |
| Mejor ajuste | Líneas de bobinado de láminas, bobinas de tipo seco de gran volumen | Líneas de productos heredados o de bajo volumen | Bobinas grandes o complejas con intersticios profundos |
La línea directa de la tabla es el control: el preimpregnado mueve el sistema de unión de una variable de proceso a una propiedad de material con un número de prueba adjunto. Las fábricas que utilizan equipos de bobinado de láminas a gran volumen casi siempre aterrizan en preimpregnado exactamente por esa razón: cada capa se une de la misma manera, en cada bobina, con un certificado de lote para demostrarlo.
El material funciona exactamente según lo diseñado cuando se sigue el proceso de curado especificado. Los puntos prácticos que deciden la calidad de la unión en la línea:
Cada preimpregnado lleva un plazo de química, y respetando es la diferencia entre el material que se une y el material que sólo aísla. La resina epoxi se mantiene en una etapa B controlada por diseño, pero el calor y el tiempo siguen avanzando en la cura, ya sea que el rollo esté en su estante o en su máquina. Las reglas de almacenamiento que protegen la vida útil se confirman en el pedido:
Las fábricas de transformadores de tipo seco están bajo las mismas presiones gemelas que el resto de la industria eléctrica: los límites de pérdidas siguen endureciéndose y la economía de producción sigue apretándose. La consolidación preimpregnada responde a ambas. Eléctricamente, una bobina unida sin espacios de aire entre capas funciona más bien con la misma corriente, lo que importa cada vez que aumenta el estándar de eficiencia. Económicamente, eliminar el ciclo de inmersión y horneado del barniz libera capacidad del horno, elimina un proceso húmedo del piso y reduce un paso de manipulación que siempre cuesta más de lo que sugiere su línea.
El cambio también cambia la forma en que los compradores especifican. Mientras que los procesos de barniz-inmersión permiten que la calidad del adhesivo se oculte dentro de un “paso del proceso”, el preimpregnado coloca el sistema de unión en el propio material «con un número (resistencia al corte por tracción), una huella digital (contenido de resina soluble) y una fecha límite (vida útil). Los equipos de adquisiciones que comprenden esos tres parámetros obtienen bobinas consistentes; aquellos que tratan el preimpregnado como papel aislante genérico descubren por qué existe la etapa B. Nuestros datos técnicos documentados, pruebas por lotes y especificaciones confirmadas antes del pedido existen para simplificar el cambio.
El DMD simple es una película de material aislante únicamente para la rigidez dieléctrica, tejido para manipulación. El preimpregnado DMD lleva la resina epoxi modificada sobre ese mismo sustrato, mantenida en una etapa B controlada, por lo que se convierte en un sistema de unión durante su tratamiento térmico. Si su proceso utiliza VPI con resina húmeda o la bobina nunca ve un ciclo de curado, el DMD simple es el material correcto; Si desea consolidación sin un paso de barniz, el preimpregnado es la respuesta.
La resina está parcialmente curada: estable y manejable durante el almacenamiento, pero aún capaz de ablandarse, fluir y completar su curado bajo calor en su proceso. Es la condición de trabajo la que permite que un material sea fácil de enrollar y capaz de unirse. El contenido de resina soluble es la prueba que confirma que la etapa B es correcta en cada lote.
Refrigerado, sellado, primero en entrar, primero en salir « la temperatura de almacenamiento y la vida útil confirmada se indican en el embalaje y en los documentos de entrega. El almacenamiento refrigerado ralentiza drásticamente el avance de la resina hacia el curado total en comparación con la temperatura ambiente. Si el material ha excedido su vida útil confirmada, pruebe el contenido y el flujo de resina antes de usarlo en lugar de asumir que sigue siendo bueno.
Siga el ciclo de curado especificado y confirmado para el material. La temperatura y el tiempo de mantenimiento están configurados para el sistema de resina. Comparta su práctica en el horno durante la revisión de especificaciones y confirmaremos la compatibilidad, por lo que el ciclo que ya ejecuta y el material que recibe coinciden antes del pedido, no se descubren en la línea.
El espesor lo establece su diseño de aislamiento: el margen dieléctrico necesario entre las capas y la construcción mecánica del devanado. El rango común es de 0,15 mm a 0,40 mm. Envíenos la clase de voltaje, el ancho de la lámina y la disposición de las capas y le ayudaremos a confirmar el espesor y el ancho de la hendidura de su equipo.
Sí, el material está disponible en rollos al ancho nominal (1000 mm) o con una hendidura al ancho que requiere su equipo de bobinado de láminas. Indique el ancho de hendidura requerido y la tolerancia en su consulta para que el material se alimente limpiamente de su máquina.
Los informes de pruebas por lotes que cubren los datos técnicos documentados «espesor, resistencia a la tracción, resistencia al corte por tracción, contenido de resina soluble, voltaje de ruptura y temperatura nominal « se pueden acordar antes del pedido. Díganos qué documentos requiere su sistema de calidad y se planificarán en el programa de producción e inspección.
La serie documentada es el sistema clase F (155°C). Para proyectos específicos se pueden discutir otras clases térmicas o sistemas de resina. Envíenos el requisito y confirmaremos la viabilidad, los datos de rendimiento y el tiempo de entrega.
Para preparar una cotización precisa, proporcione:
Envíenos su grosor, ancho, condiciones de curado y cantidad de pedido para revisión y cotización de especificaciones. ¿No estás seguro de algunos de los artículos anteriores? Envíanos lo que tienes « le ayudaremos a completar la especificación y confirme la compatibilidad del material y el curado antes de realizar el pedido.